Contacts irréguliers sur un tube rotatif : comprendre avant de régler
Vous observez des paillettes métalliques, une usure des bandages ou un entraînement plus vibrant que les autres ? Vous avez besoin de comprendre ce qui se passe et de savoir où intervenir. Cet audit montre comment le scan 3D et l’analyse vibratoire transforment ces symptômes en constats mesurés et en priorités de maintenance.
ADM intervient sur site partout en France et à l’étranger.
Des symptômes aux décisions de maintenance
Le problème
Des contacts différents entre galets et bandages, des paillettes métalliques et un contact intermittent avec une butée axiale.
Les constats
Des différences d’orientation entre les galets et des réponses vibratoires contrastées entre les quatre entraînements.
La décision préparée
Documenter les contrôles complémentaires et préparer la reprise géométrique des appuis, avec des cibles de réglage à valider.
Résultats de l’audit
Des écarts mesurés et des priorités définies. L’audit documente la géométrie des appuis, compare les réponses vibratoires et précise les contrôles et réglages à préparer.
Le scan 3D documente la géométrie externe. L’analyse vibratoire décrit la réponse des entraînements. Leur croisement aide à préparer les examens et les travaux.
Des constats aux priorités de maintenance
Avant de déplacer les appuis ou d’intervenir sur la transmission, il faut documenter les écarts et comprendre le comportement de l’installation. ADM associe trois approches complémentaires.
Les contacts en fonctionnement
Documenter les traces, les facettes, les paillettes et le comportement axial du tube.
La géométrie à l’arrêt
Comparer les axes du tube, des bandages et des galets dans un repère commun.
La réponse vibratoire
Comparer les entraînements et identifier les excitations dominantes pour orienter la maintenance.
Quatre galets, des contacts différents
Un tube industriel repose sur deux bandages et quatre galets, associés à des ensembles moteur-réducteur. L’intervention vise à établir l’état des lieux géométrique et vibratoire de l’ensemble.
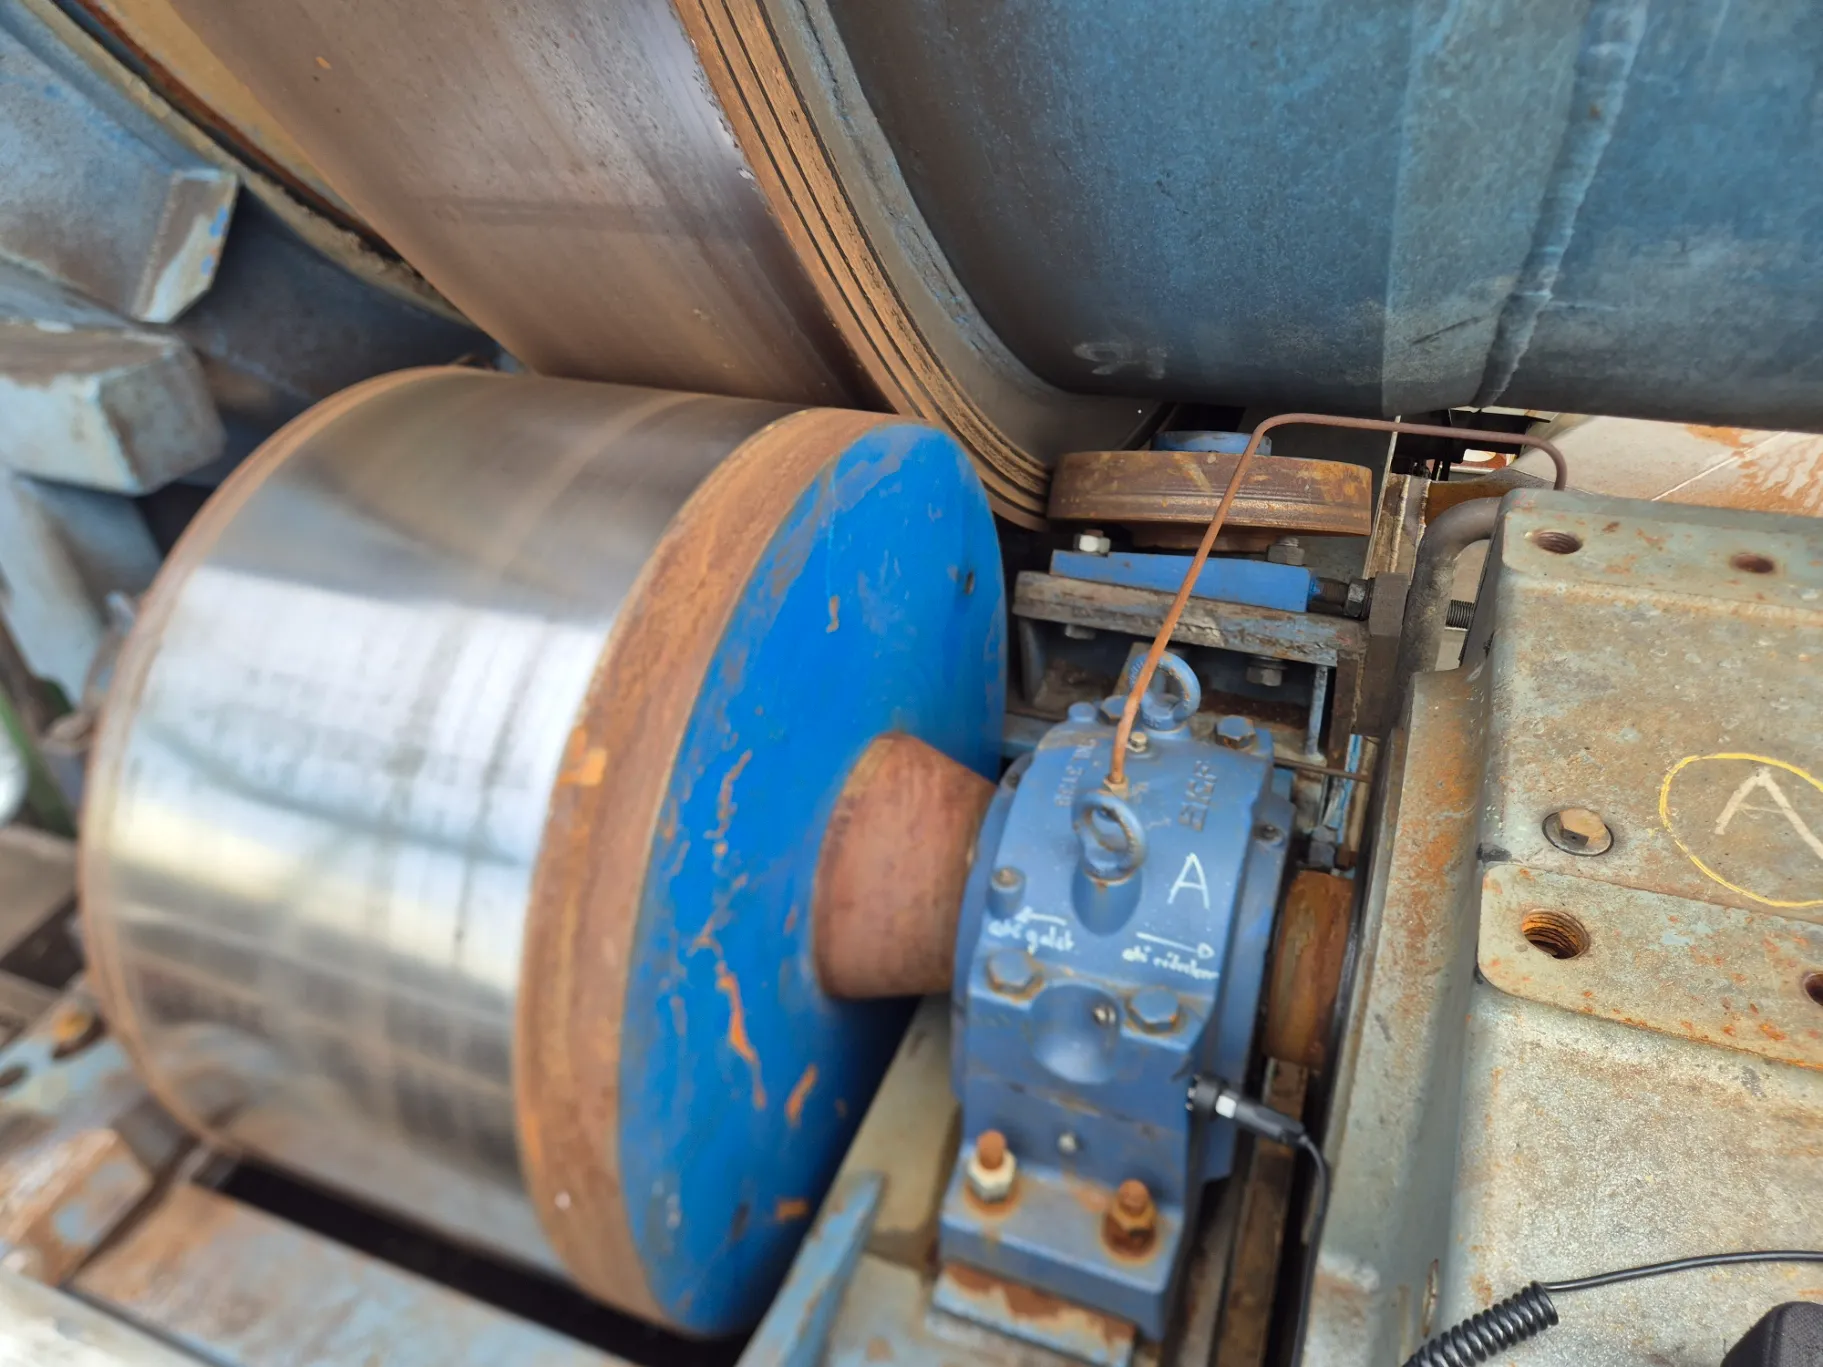
Après remise en service, les surfaces présentent des traces brillantes d’étendue différente selon les appuis. Des facettes sont visibles sur un bandage. Une formation de paillettes métalliques est également constatée aux contacts galets–bandages.
Un bandage vient en contact intermittent avec une seule butée axiale, sur environ deux tiers de sa circonférence. Ce constat est compatible avec un mouvement axial du tube et/ou un voile du bandage.
Le scan 3D reconstruit la géométrie utile
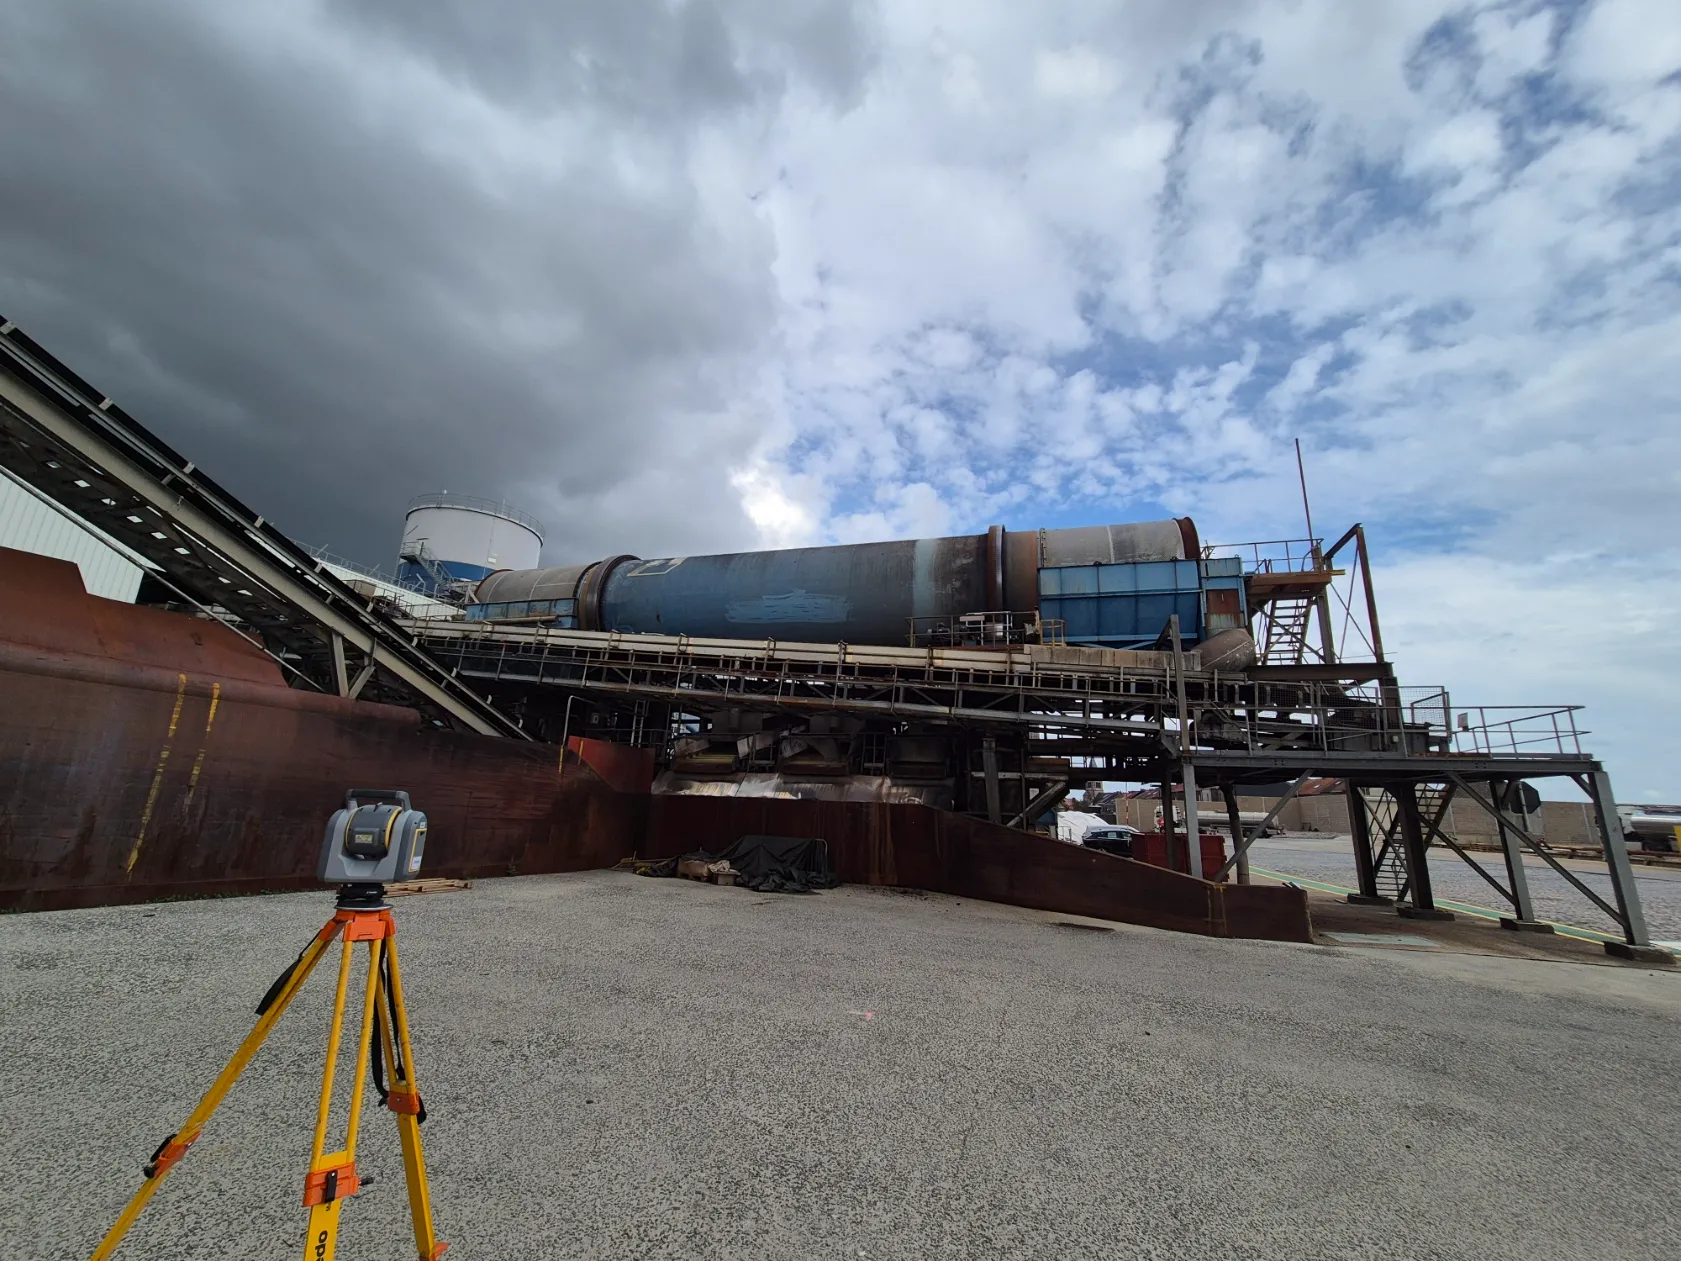
Le relevé à l’arrêt est réalisé avec le Trimble SX12. Plusieurs positions d’acquisition permettent de compléter les surfaces visibles et de constituer le nuage de points utilisé pour l’analyse.
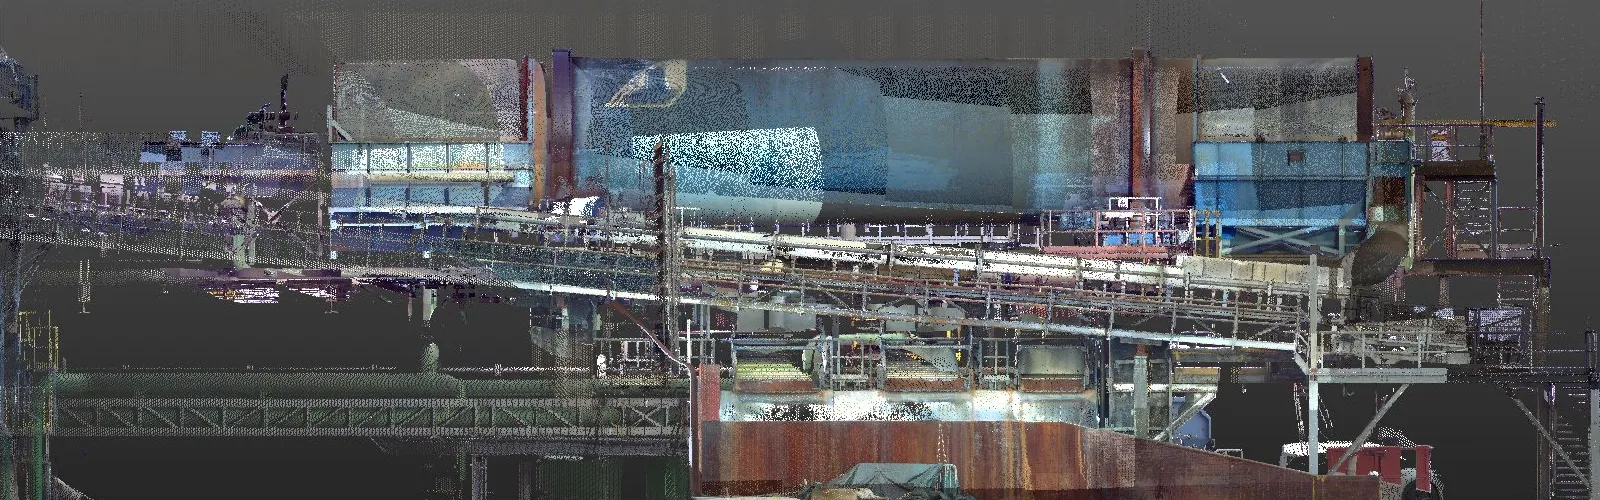
Les surfaces cylindriques sont sélectionnées pour ajuster les modèles du tube, des bandages et des galets. Chaque ajustement fournit une forme cylindrique et un axe permettant les comparaisons.
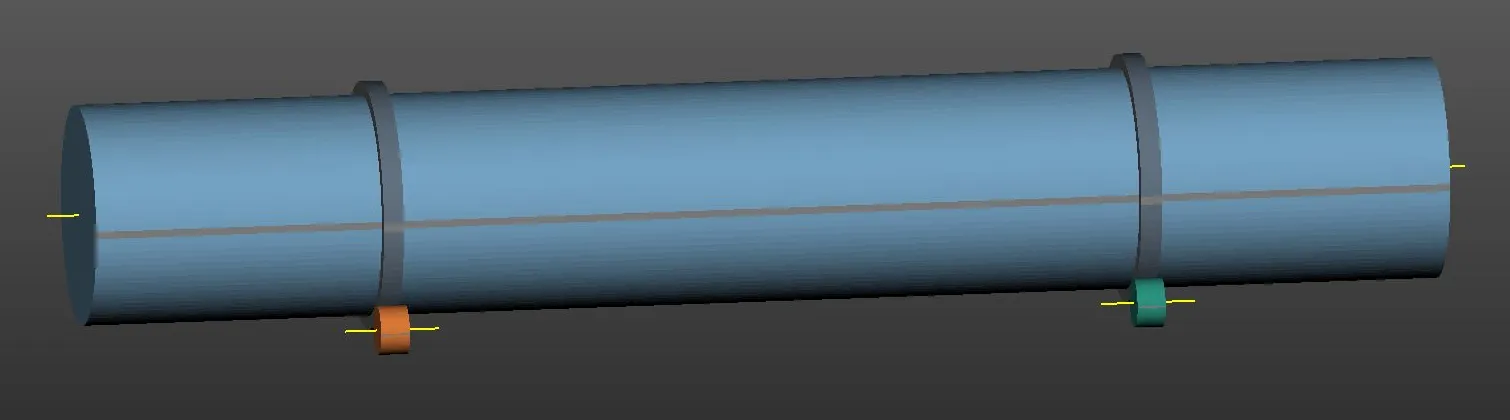
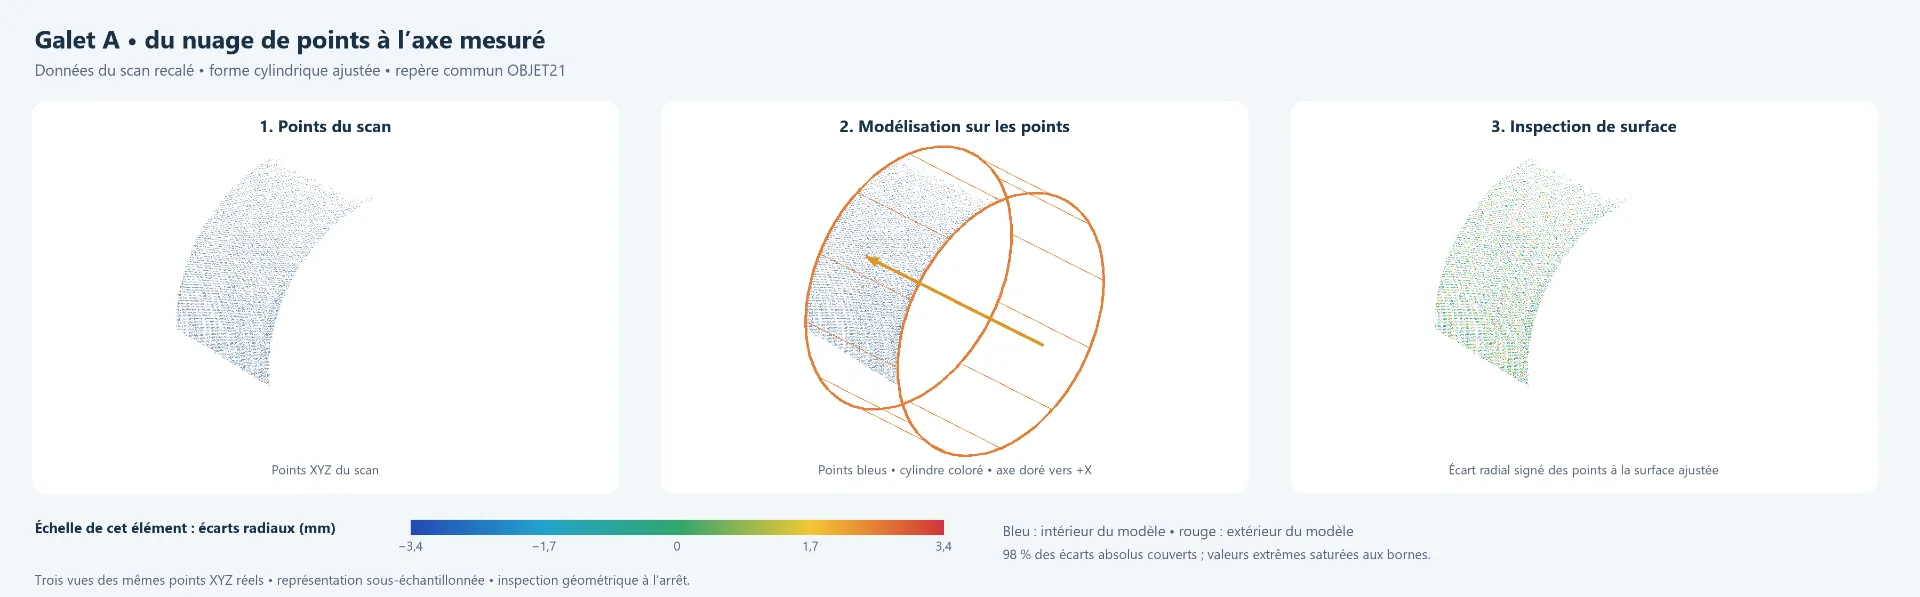
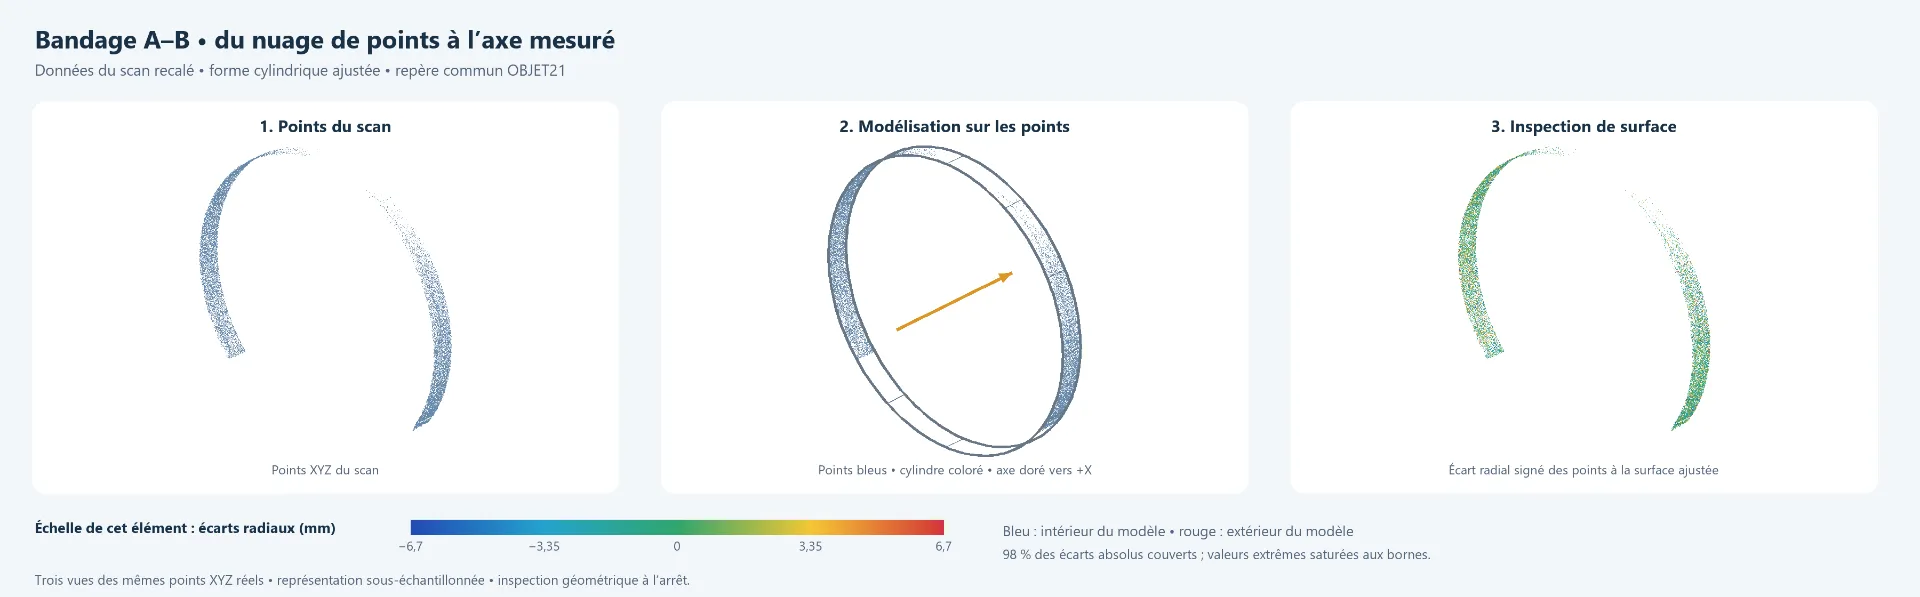
Un galet et un bandage, du point mesuré à l’axe
Pour chaque élément, trois vues montrent successivement les points mesurés, leur superposition avec le cylindre ajusté et son axe, puis une inspection colorée des écarts radiaux.
Exemple : galet A
Méthode : densité des points mesurés
Ces données décrivent l’échantillonnage des surfaces visibles. Elles ne quantifient pas la précision du relevé ni l’incertitude de l’axe ajusté.
Exemple : bandage A–B
Méthode : densité des points mesurés
Ces données décrivent l’échantillonnage des surfaces visibles. Elles ne quantifient pas la précision du relevé ni l’incertitude de l’axe ajusté.
Des écarts de parallélisme dans les deux plans
Les axes des galets présentent des écarts de parallélisme horizontaux et verticaux par rapport à la référence retenue. Les écarts extrêmes atteignent environ 3,5 mm/m dans le plan horizontal et 2,5 mm/m dans le plan vertical, sur deux galets différents.
| Plan de comparaison | Écart extrême observé |
|---|---|
| Horizontal | Environ 3,5 mm/m |
| Vertical | Environ 2,5 mm/m |
Ces deux maximums concernent deux galets différents. Ils décrivent cet état initial ; ils ne constituent ni des tolérances constructeur ni des seuils universels.
L’axe de la virole présente également une différence d’orientation. Les coupes transversales documentent les positions relatives, les entraxes et le centrage des paires de galets par rapport aux bandages.
Les quatre entraînements ne répondent pas de la même façon
Les moteurs, réducteurs et paliers sont mesurés en vibration. Les vitesses globales RMS dans la bande 2–1 000 Hz permettent de comparer les niveaux ; les spectres précisent les excitations dominantes.
Les réponses diffèrent entre les quatre cinématiques. Le niveau maximal sur le réducteur présentant le niveau vibratoire le plus élevé atteint environ 10 mm/s RMS. Une composante autour de 16,5 Hz contribue fortement aux niveaux élevés observés.
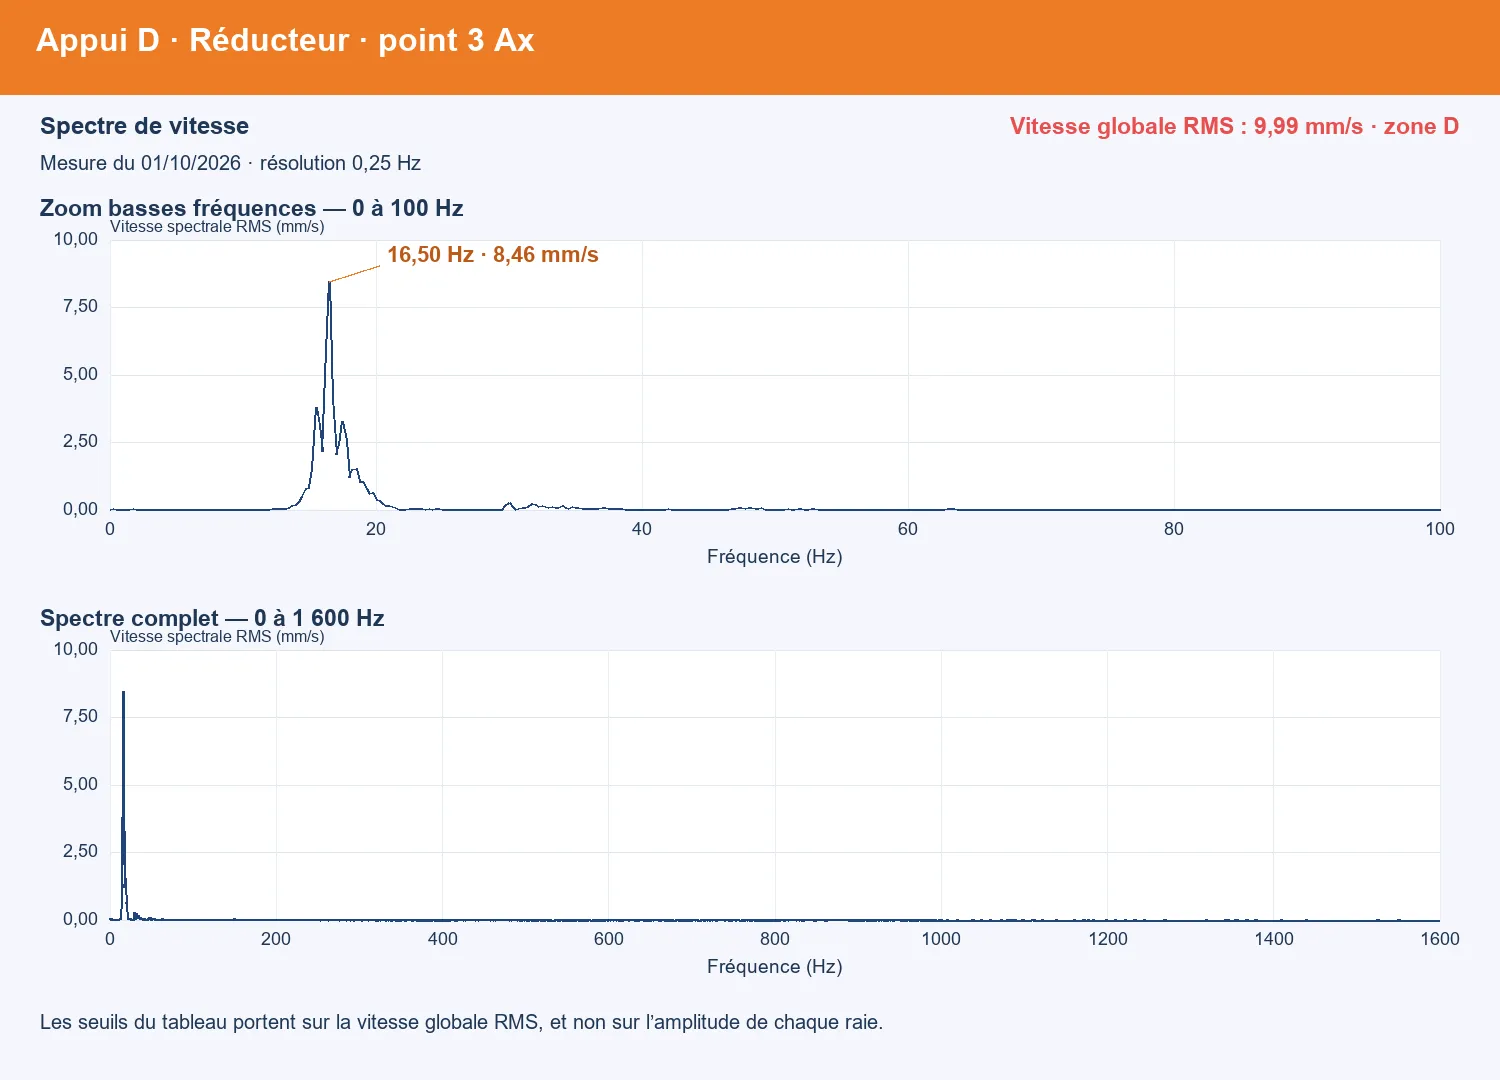
Dans l’hypothèse retenue, cette composante correspond à l’engrènement de l’étage de sortie : une rotation proche de 20 tr/min associée à une roue supposée de 48 dents conduit à une fréquence voisine. La denture reste à confirmer.
Un signal d’accélération long présente une modulation proche de la rotation estimée du galet, accompagnée de variations d’amplitude irrégulières. La composante mesurée est proche de 0,33 Hz, soit une période voisine de trois secondes.
Relier les écarts géométriques aux contraintes de contact
Des axes présentant des orientations différentes peuvent modifier les conditions de contact et favoriser des efforts de ripage variables. Ces contraintes peuvent ensuite se transmettre aux galets et aux réducteurs.
Dans ce cas, les observations de surface, les écarts géométriques et la dispersion des réponses vibratoires sont compatibles avec une contribution de la géométrie aux sollicitations. Les événements de ripage peuvent rester irréguliers, sans fréquence propre constante.
Le scan mesure les géométries externes ; il ne décrit pas l’alignement des engrenages internes. L’analyse vibratoire ne mesure pas directement les efforts de contact.
| Moyen utilisé | Ce qu’il apporte | Décision préparée |
|---|---|---|
| Observations visuelles | Contacts différenciés, facettes, paillettes et contact intermittent avec une butée. | Documenter les symptômes et leur criticité. |
| Scan 3D | Orientations et positions relatives des éléments. | Préparer la reprise géométrique des appuis. |
| Analyse vibratoire | Niveaux différents entre cinématiques et excitation dominante autour de 16,5 Hz. | Identifier les entraînements à examiner en priorité et préparer le suivi. |
| Contrôle après réglage | Évolution des contacts, du comportement axial et des niveaux vibratoires. | Vérifier l’efficacité de la correction. |
Reprendre la géométrie et vérifier le résultat
Définir les cibles
Établir avec l’exploitant les cibles et les modalités de réglage, en tenant compte de la conception et des prescriptions constructeur. Compléter les informations manquantes avant les travaux.
Régler les appuis
Reprendre les orientations et les positions des galets selon les cibles retenues.
Vérifier la lubrification
Vérifier les prescriptions des contacts galet–bandage. Appliquer une lubrification uniquement si elle est prévue pour cette conception, avec le produit et les modalités adaptés.
Contrôler après réglage
Vérifier les contacts et le comportement axial, puis comparer les mesures géométriques et vibratoires.
Résultats de l’audit : un état géométrique et vibratoire documenté. Les observations et les mesures permettent de hiérarchiser les contrôles et de préparer les réglages, en tenant compte de la conception et des conditions d’exploitation.
Un état initial pour préparer l’intervention
Des écarts repérés
Des vues et des comparaisons géométriques dans une référence commune pour situer les éléments à examiner.
Une interprétation croisée
Les observations de contact et les réponses vibratoires mises en relation avec les écarts géométriques, avec les hypothèses et leurs limites.
Des priorités de maintenance
Les contrôles à compléter, les cibles à valider et les vérifications à prévoir après réglage.
Consulter le rapport anonymisé de cette intervention
Retrouvez les constats géométriques, les analyses vibratoires et la proposition de réglages dans un exemple complet de restitution ADM. Les données d’identification du client et du site ont été retirées. Ces résultats concernent uniquement l’équipement étudié.
Consulter le rapport anonymiséLe périmètre du contrôle dépend de votre équipement, des surfaces accessibles et des conditions d’exploitation. Les critères constructeur restent nécessaires pour fixer les cibles et juger les réglages.
La géométrie décrit les écarts ; les vibrations décrivent la réponse
Les deux approches permettent de dépasser une lecture isolée du symptôme. Leur complémentarité fournit une base de décision pour préparer les travaux et vérifier leur efficacité.
Vous observez des contacts irréguliers, des paillettes ou des vibrations sur un tube rotatif ? Le contrôle utile commence par vos symptômes, l’historique des travaux et les conditions d’exploitation.
Votre tube rotatif mérite un diagnostic clair
ADM intervient sur site partout en France et à l’étranger. Vous souhaitez comprendre l’usure, décider des contrôles utiles et préparer une intervention adaptée à vos contraintes ? Décrivez-moi les symptômes, les derniers travaux et vos possibilités d’arrêt : nous définissons ensemble le contrôle adapté à votre installation.