Contrôle géométrique d’une aléseuse : mesurer l’effet des travaux
Votre machine vient d’être révisée. Quels écarts ont diminué ? Quels points restent à examiner ? Le contrôle géométrique d’une aléseuse avant et après maintenance apporte des réponses documentées.
Voir les résultats avant / après → Parler à un spécialiste →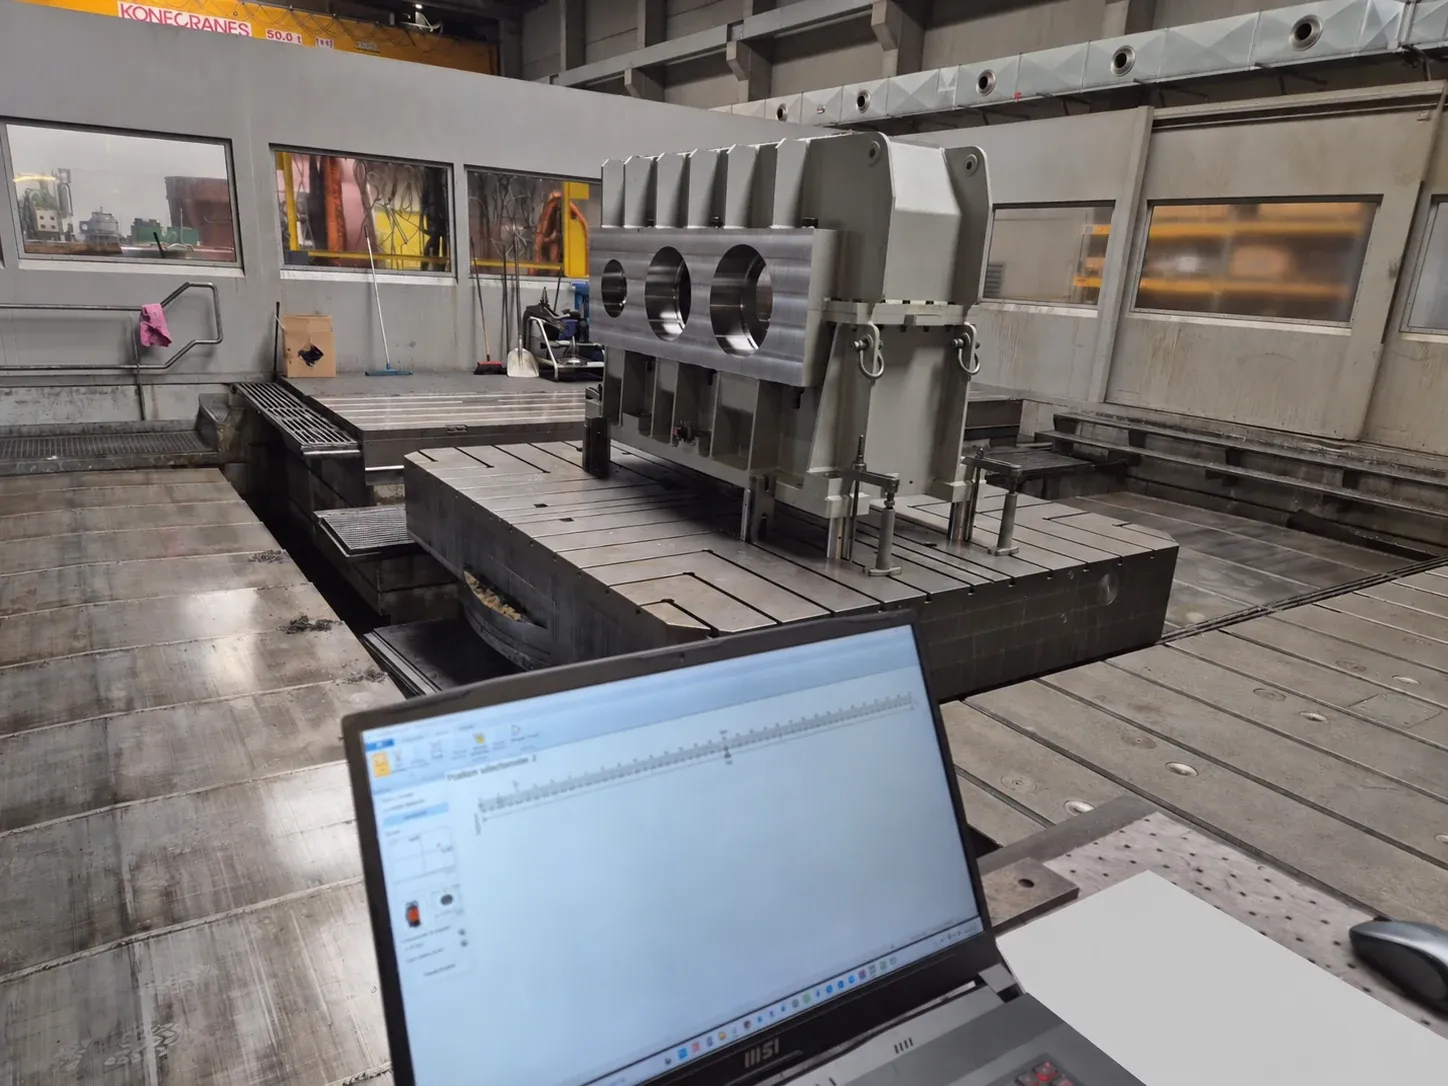
Disposer d’un état initial pour juger le résultat
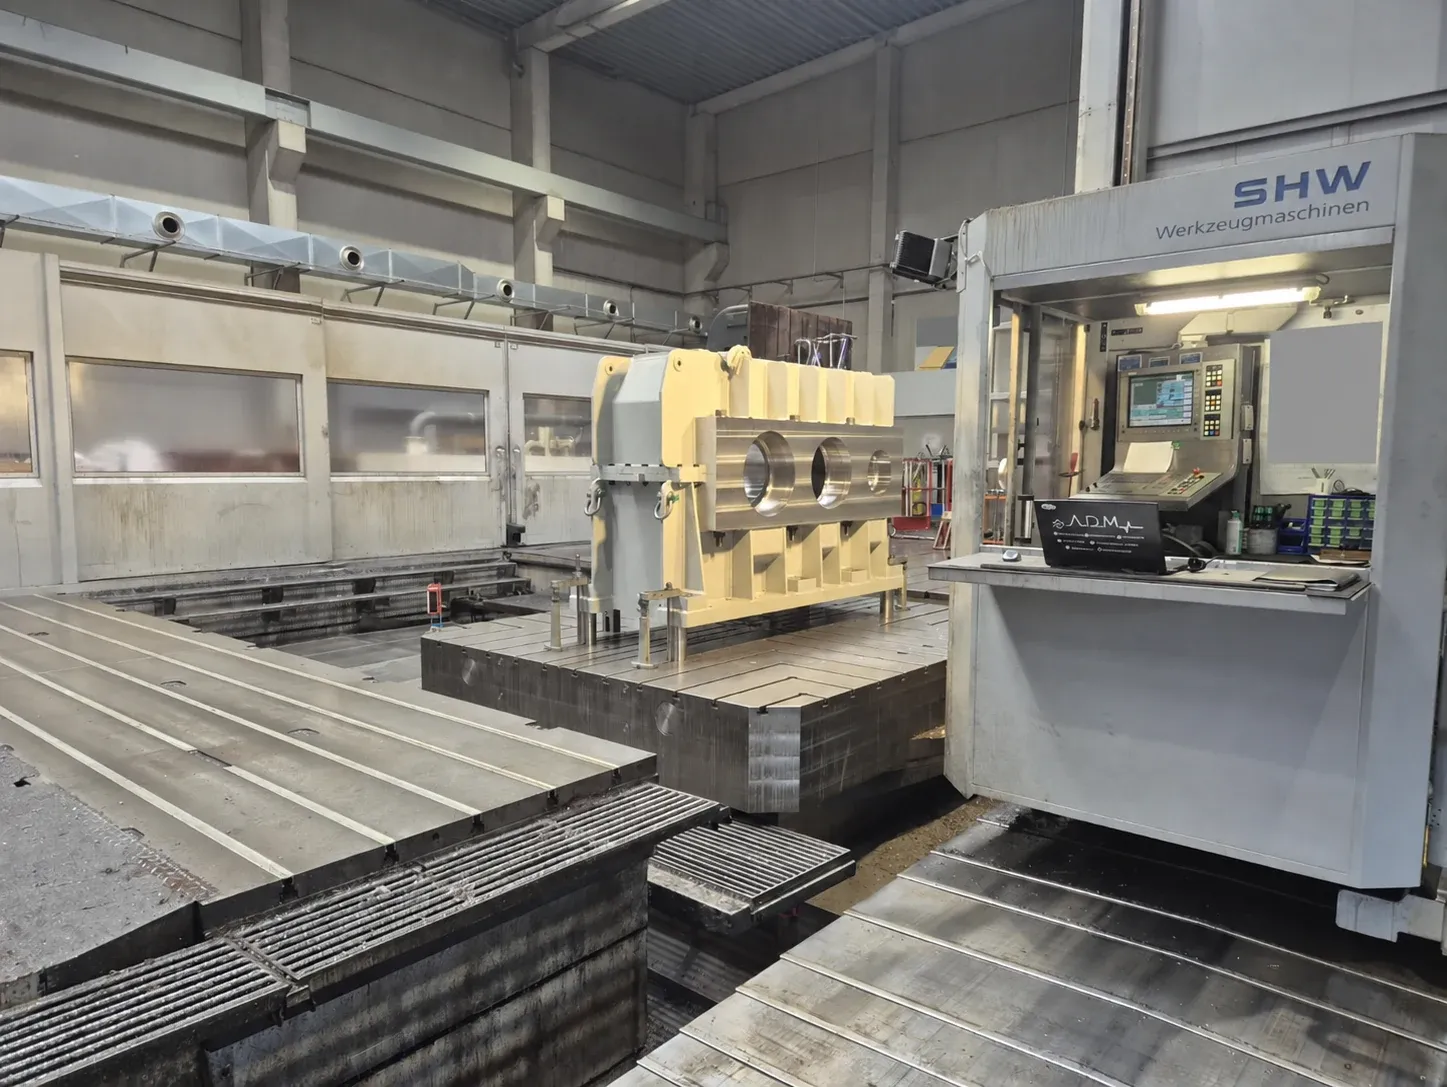
Sur cette aléseuse de grande capacité, une opération de maintenance était programmée. ADM a d’abord relevé l’état géométrique de la machine. Après les travaux, une seconde campagne a permis de comparer les résultats et d’identifier les écarts encore présents.
Vous préparez un arrêt technique ou souhaitez vérifier une machine après intervention ? Sans relevés initiaux, il est plus difficile de distinguer un défaut ancien d’une évolution liée aux travaux.
Établir la référence
Relever les axes, la table et les orientations fonctionnelles avant maintenance. Décrire la configuration pour pouvoir la retrouver lors du contrôle suivant.
Comparer les mesures
Reprendre les contrôles après travaux, avec la tête orthogonale et les compensations actives pour les comparaisons concernées. Identifier aussi les zones devenues inaccessibles.
Expliquer les écarts
Distinguer les améliorations, les orientations modifiées et les limites du contrôle. Constituer une nouvelle référence pour les échanges techniques et le suivi de la machine.
Une rectitude améliorée sur la translation X
Sur les 10 mètres contrôlés, l’écart de forme dans la direction Y passe de 0,16 à 0,04 mm après maintenance.
Cette évolution décrit un paramètre précis. Pour comprendre l’état de la machine, ADM examine également les autres axes et leur orientation par rapport à la table.
| Caractéristique contrôlée | Avant travaux | Après travaux | Lecture technique |
|---|---|---|---|
| Rectitude de X, direction Y Course contrôlée : 10 000 mm | 0,16 mm | 0,04 mm | Écart de forme réduit sur la course contrôlée. |
| Rectitude de W, direction X Course contrôlée : 3 000 mm | 0,07 mm | 0,04 mm | Amélioration également mesurée sur cette translation. |
| Parallélisme de X avec la surface de la table | −0,01 mm/m | +0,09 mm/m | L’orientation relative évolue malgré l’amélioration de la rectitude. |
| Parallélisme de la broche avec la surface de la table Tête orthogonale | 0,28 mm/m | 0,26 mm/m | Valeur proche de l’état initial ; à examiner selon les exigences d’usinage. |
Valeurs issues des deux campagnes. Les millimètres décrivent ici un écart de forme ; les mm/m décrivent une orientation. Les signes sont ceux du référentiel de mesure.
Un axe plus rectiligne ne suffit pas à décrire toute la machine
La rectitude décrit la forme d’un déplacement. Le parallélisme décrit son orientation par rapport à une autre référence. Un axe peut donc présenter moins d’écart de forme, tout en ayant changé d’orientation par rapport à la table.
Dans ce cas, plusieurs caractéristiques s’améliorent après maintenance. Certaines relations entre les axes et la table évoluent toutefois dans un autre sens. Le rapport donne ainsi une lecture précise des résultats pour examiner la suite avec les équipes concernées.
Des résultats comparables
Les références, les configurations et les courses contrôlées accompagnent les valeurs. La comparaison tient compte des conditions réelles de mesure.
Une limite explicitée
Après travaux, une pièce masque une partie de la table. Les relevés partiels ne permettent donc pas de conclure sur sa planéité globale.
Une référence après maintenance
Les résultats documentent l’état obtenu. Leur acceptation dépend des tolérances constructeur et des exigences fonctionnelles d’usinage.
Mesurer, analyser et rendre les résultats exploitables
ADM a réalisé les deux contrôles géométriques et l’analyse comparative. Les missions décrites ne comprenaient pas le réglage ou la correction de la machine.
Les moyens employés comprennent les systèmes PRÜFTECHNIK ROTALIGN TOUCH, SensALIGN et LEVALIGN, avec le logiciel GEO CENTER pour l’exploitation des relevés.
Ce que le responsable maintenance peut exploiter
- Les mesures avant et après travaux.
- Les profils et références géométriques du rapport.
- Les améliorations et les écarts résiduels identifiés.
- Les limites d’accès qui affectent l’interprétation.
- Un nouvel état de référence pour le suivi.
Préparer votre contrôle de machine-outil
À quel moment prévoir les mesures ?
Pour évaluer l’effet d’une maintenance, prévoyez un relevé avant travaux puis un contrôle après intervention. Le premier échange sert à définir les axes, les surfaces et les configurations utiles à la comparaison.
Faut-il libérer la table avant le contrôle ?
Si l’objectif porte sur la planéité complète, il faut rendre accessibles les zones nécessaires au maillage. Une pièce installée peut limiter le contrôle, comme dans ce cas. Les accès sont donc à prévoir selon le résultat attendu.
Ces valeurs sont-elles des tolérances pour ma machine ?
Ce sont les résultats de cette intervention. Les critères d’acceptation de votre machine doivent être définis à partir de ses spécifications constructeur et de vos exigences d’usinage.
Un arrêt technique à préparer ou une géométrie à vérifier ?
Décrivez votre machine et la décision attendue. Vous échangez directement avec un interlocuteur technique pour définir le contrôle adapté.
Agence Sud-OuestOlivier Nonclercq
