
Vibration à 1× : comment l’analyse vibratoire révèle-t-elle un désalignement ?
Une analyse vibratoire réalisée sans interrompre la production a permis d’identifier un défaut géométrique, de justifier l’arrêt de la machine et d’orienter immédiatement les contrôles. La mesure laser a ensuite quantifié le désalignement, tandis que l’inspection visuelle a confirmé la dégradation de l’accouplement.
Détecter, quantifier, confirmer : trois moyens complémentaires
La vibration à la fréquence de rotation constituait le premier indice. Sa présence simultanée dans les directions radiales et axiales, sur plusieurs paliers, orientait le diagnostic vers un défaut global de la ligne d’arbres. Le contrôle laser et l’inspection mécanique ont transformé cette orientation en décision de maintenance argumentée.
Analyse vibratoire en fonctionnement
Les mesures globales et spectrales ont localisé un comportement dynamique dégradé sans interrompre le fonctionnement de l’équipement.
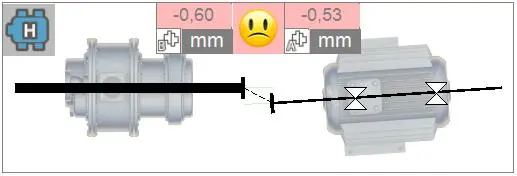
Contrôle d’alignement laser
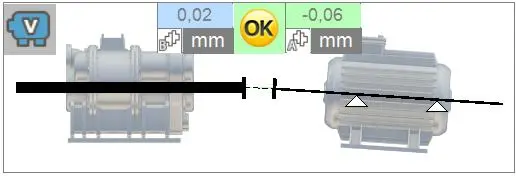
La mesure a confirmé un défaut horizontal et donné les valeurs nécessaires pour préparer une correction géométrique maîtrisée.
Inspection visuelle
L’état des lamelles et l’absence d’une fixation ont confirmé que l’accouplement était hors service et que l’arrêt était justifié.
Des vibrations anormales sur un ensemble moteur-compresseur
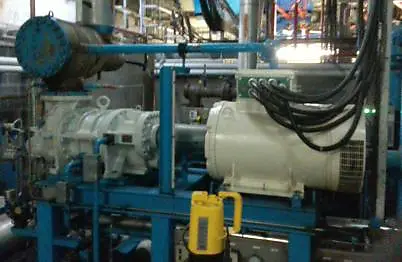
ADM intervient en Occitanie sur un compresseur frigorifique industriel entraîné par un moteur électrique. L’exploitant signale des vibrations anormales et souhaite connaître l’état mécanique de l’ensemble avant toute décision.
La première phase est réalisée dans des conditions représentatives du fonctionnement. Elle ne nécessite pas d’ouvrir l’accouplement ni de démonter la transmission. Cette approche permet d’observer la machine sous charge et de rechercher la signature dynamique réellement transmise aux paliers.
Une forte composante à 1× ne signifie pas automatiquement « équilibrer »
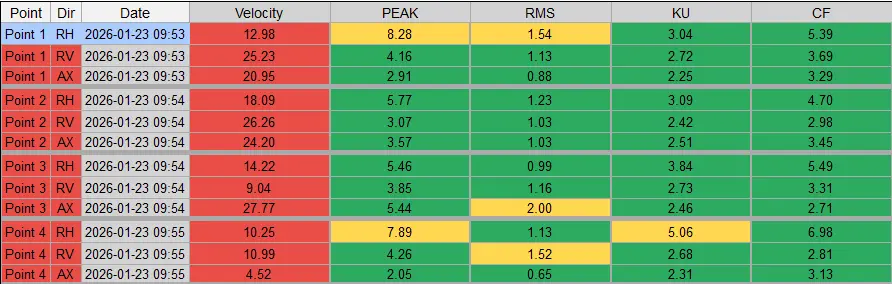
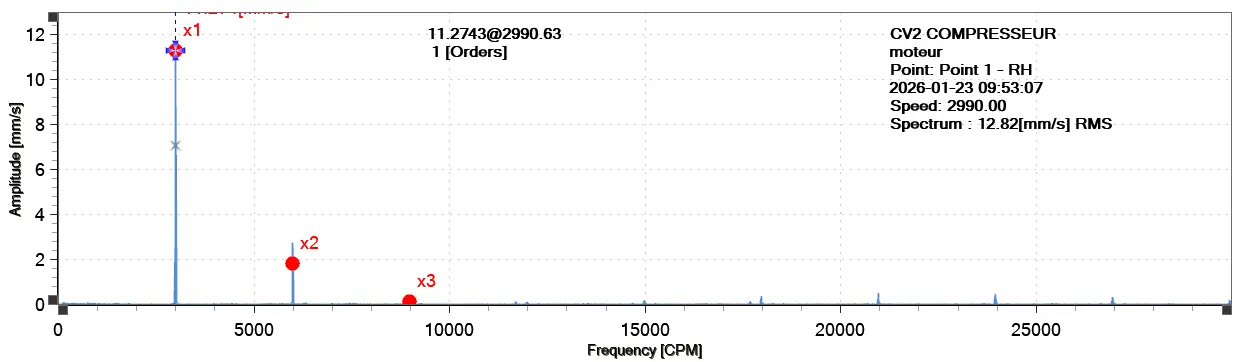
Les spectres de vitesse sont dominés par la composante à une fois la vitesse de rotation. Sur cet ensemble, la vibration ne se limite toutefois pas à une seule direction radiale. Les amplitudes élevées en axial et leur cohérence sur la ligne orientent vers une combinaison possible de déséquilibre et de désalignement.
Les indicateurs d’accélération, de kurtosis et de facteur de crête restent globalement modérés. L’analyse d’enveloppe ne révèle pas de signature caractéristique d’un défaut de roulement. Cette absence ne suffit pas à elle seule pour conclure, mais elle recentre le contrôle sur la géométrie de la transmission et l’accouplement.
Le laser confirme et quantifie le désalignement
Le diagnostic vibratoire a orienté la recherche vers un défaut géométrique. Le contrôle d’alignement laser a ensuite permis de mesurer précisément la position relative des arbres et de distinguer les deux plans.
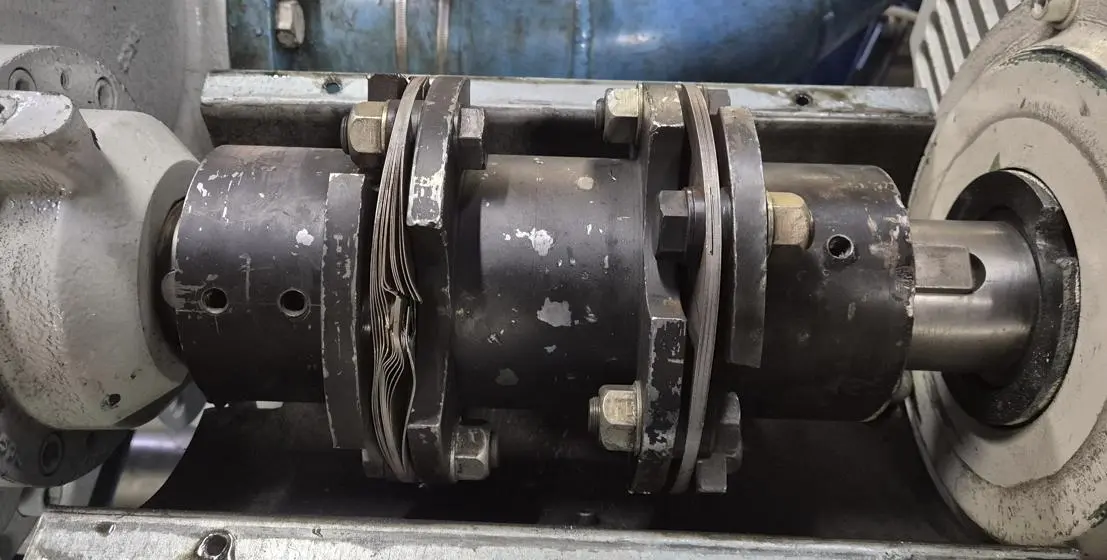
L’accouplement montre les conséquences mécaniques du défaut
L’inspection visuelle révèle des lamelles fortement dégradées et une fixation manquante. L’accouplement est hors service. Cette observation confirme la criticité détectée par les vibrations et rend le maintien à l’arrêt nécessaire.
La photographie apporte une preuve directe de la dégradation, mais elle ne doit pas conduire à limiter l’intervention au remplacement de la pièce visible. Un accouplement neuf remonté sur des arbres toujours désalignés resterait soumis à des efforts anormaux.
Ce que chaque moyen apporte au diagnostic
| Moyen utilisé | Ce qu’il démontre dans ce cas | Décision rendue possible |
|---|---|---|
| Analyse vibratoire globale | Niveaux élevés sur plusieurs points et directions, jusqu’à 27,77 mm/s RMS. | Identifier un état mécanique défavorable sans interrompre le fonctionnement. |
| Analyse spectrale | Dominance de 1× rotation et sollicitation radiale et axiale ; absence de signature de roulement caractéristique. | Orienter le diagnostic vers la ligne d’arbres plutôt que vers une simple dégradation de roulement. |
| Alignement laser | Plan vertical acceptable et plan horizontal hors tolérances. | Confirmer et quantifier le désalignement avant correction. |
| Inspection visuelle | Lamelles dégradées et fixation manquante sur l’accouplement. | Confirmer la criticité mécanique et maintenir la machine à l’arrêt. |
| Contrôle final à prévoir | Mesures après remplacement et réalignement. | Valider l’efficacité des corrections avant un fonctionnement durable. |
La séquence de correction recommandée par ADM
La fiabilisation repose sur une suite logique. Chaque étape traite un niveau différent du problème et prépare la validation suivante.
Arrêter
Maintenir l’équipement à l’arrêt au regard des niveaux vibratoires et de l’état de l’accouplement.
Remplacer
Remettre en conformité ou remplacer complètement l’accouplement dégradé.
Réaligner
Corriger le plan horizontal et optimiser l’ensemble de la géométrie moteur-compresseur.
Valider
Réaliser un nouveau contrôle vibratoire pour confirmer la baisse des niveaux avant exploitation durable.
L’analyse vibratoire justifie l’arrêt ; la mesure laser sécurise la réparation
Dans ce cas, l’analyse vibratoire a permis d’identifier le problème pendant le fonctionnement et d’éviter une intervention limitée au symptôme visible. La complémentarité entre vibration, alignement laser et inspection a ensuite permis de confirmer le diagnostic et de définir une réparation cohérente.
Cette approche protège la machine contre une remise en service prématurée. Elle évite de remplacer un accouplement sans supprimer les contraintes géométriques qui l’ont dégradé.
Décrivez l’équipement, le symptôme et vos contraintes d’exploitation
ADM peut associer analyse vibratoire, contrôle d’alignement laser et inspection mécanique afin d’identifier la cause du défaut et de définir une correction durable.
Agence Sud-OuestOlivier Nonclercq
