
Cardan en W : pourquoi l’alignement à zéro n’est-il pas toujours la bonne cible ?
Sur une transmission à deux cardans en W, la fiabilité dépend de l’égalité des angles de fonctionnement. Le système laser fournit les mesures ; le spécialiste doit construire la cible adaptée à la cinématique réelle.
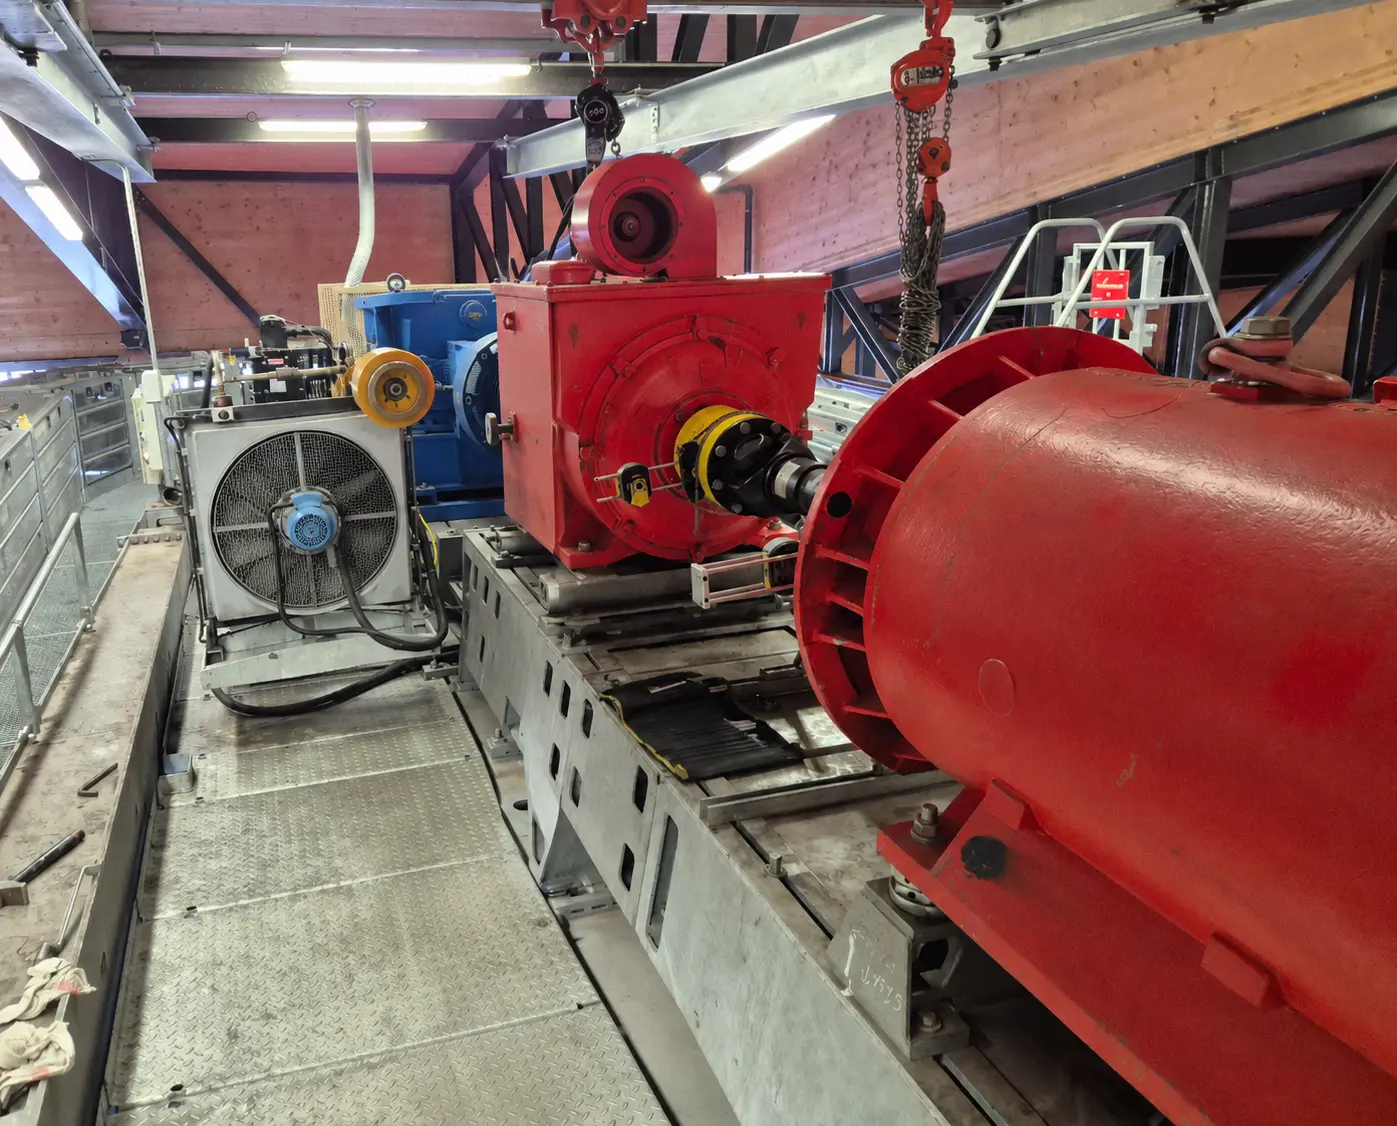
Exemple d’intervention réalisé sur une installation de transport par câble dans les Alpes françaises à l’été 2026.
Comprendre la méthode ADMAligner les machines à zéro peut dégrader un montage conçu pour fonctionner avec des angles
Dans un montage en W, les arbres menant et mené restent sensiblement parallèles tandis que l’arbre intermédiaire travaille avec deux angles. L’objectif n’est donc pas de supprimer systématiquement ces angles, mais de les rendre aussi proches que possible en valeur absolue dans chaque plan.
Deux cardans, deux angles
La transmission doit être évaluée comme un ensemble. Chaque articulation participe au comportement cinématique.
Égalité en valeur absolue
La comparaison porte sur l’écart entre les deux angles de fonctionnement, dans les plans vertical et horizontal.
Une méthode non automatisée
Les fonctions standard des systèmes laser ne calculent généralement pas directement cette cible spécifique à un montage en W.
Une ligne cinématique à plusieurs machines et plusieurs cardans
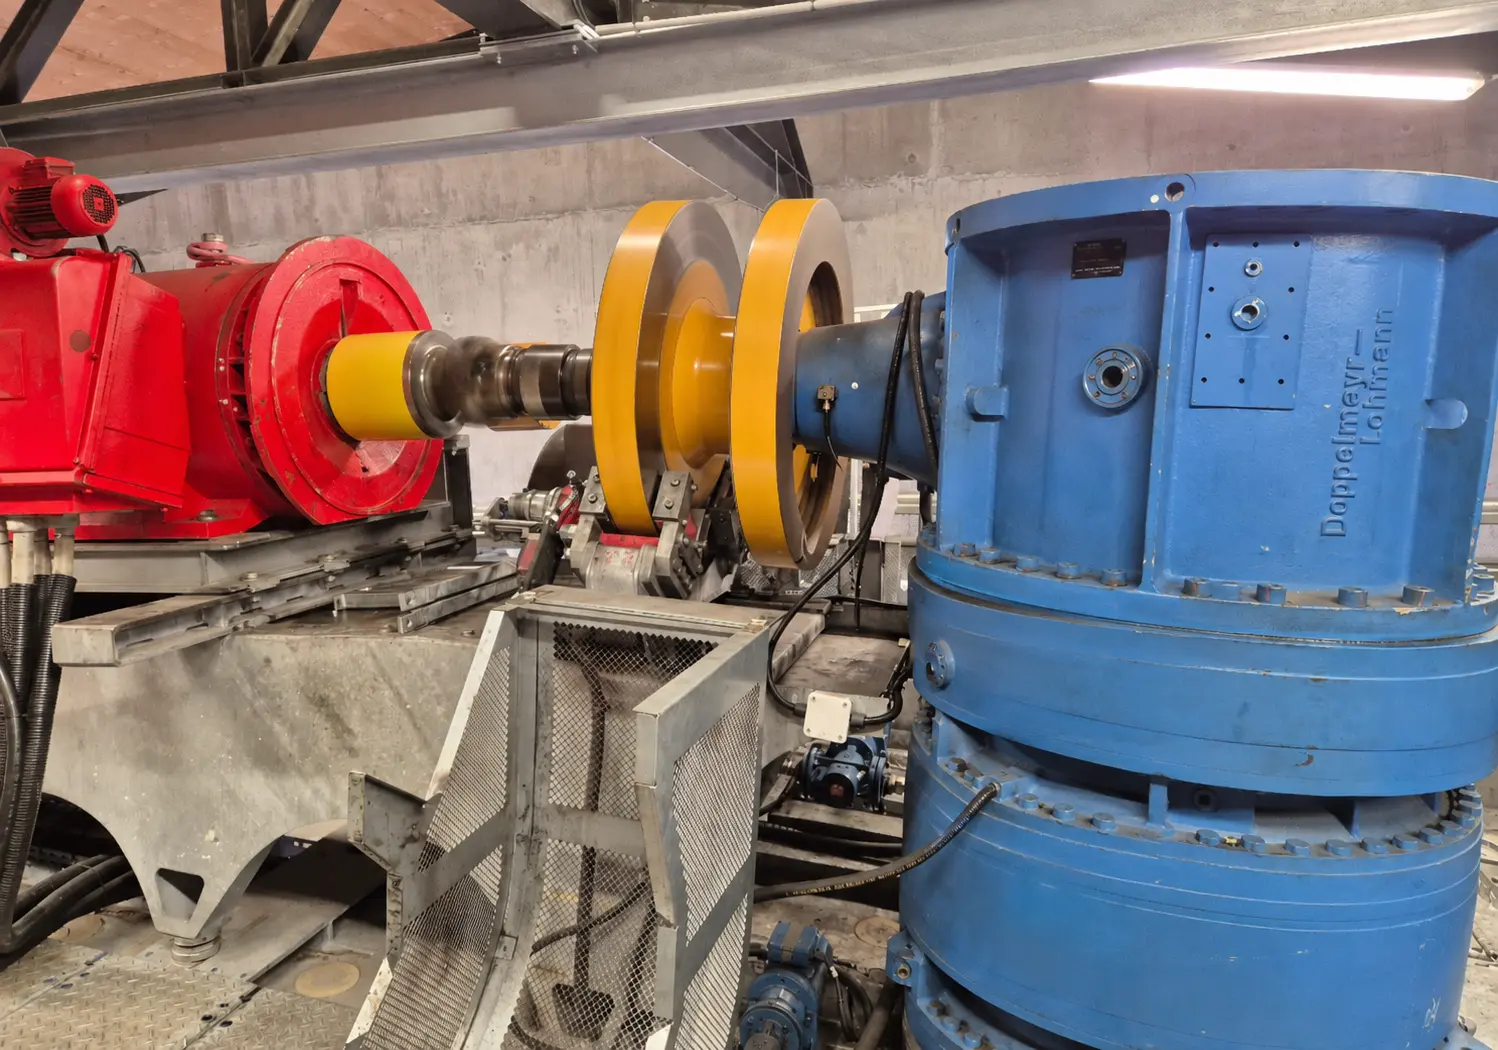
L’installation comprend deux moteurs électriques, un réducteur et plusieurs arbres de transmission. Une liaison à cardans en W relie le réducteur à l’un des moteurs. Une seconde liaison présente une géométrie différente.
L’enjeu ne consistait pas à appliquer la même cible à chaque accouplement, mais à identifier la cinématique de chaque liaison, à mesurer les axes dans les deux plans et à organiser les corrections sans dégrader les autres interfaces.
Un système laser haut de gamme ne remplace pas l’analyse cinématique
Les systèmes d’alignement laser sont conçus pour mesurer avec précision la position relative des axes et guider des corrections. Ils proposent des applications dédiées aux accouplements standards, aux arbres d’allonge ou aux cardans. Toutefois, la cible particulière d’un montage en W – égaliser les angles de deux articulations distinctes – n’est généralement pas calculée automatiquement par le programme d’alignement standard.
| Fonction de l’instrument | Ce qu’elle apporte | Ce qui relève du spécialiste |
|---|---|---|
| Mesurer les axes | Position angulaire et géométrie relative dans les plans vertical et horizontal. | Identifier les axes pertinents et vérifier la répétabilité. |
| Calculer des corrections | Déplacements associés à une cible définie dans le logiciel. | Déterminer si cette cible correspond réellement au montage en W. |
| Afficher une tolérance | Évaluation par rapport au critère configuré. | Comparer les deux angles en valeur absolue et interpréter leur écart. |
| Valider une mesure | Enregistrement des situations initiale et finale. | Vérifier que la correction d’une machine ne dégrade pas une autre liaison. |
Mesurer séparément, comparer les angles, corriger l’ensemble
La méthode repose sur une chaîne de contrôle qui transforme les mesures laser en décision géométrique.
Identifier le montage
Repérer la disposition en W, les axes menant et mené, l’arbre intermédiaire et les machines réellement mobiles.
Mesurer les liaisons
Acquérir les positions dans les plans vertical et horizontal, puis répéter chaque mesure pour contrôler sa cohérence.
Calculer les écarts
Comparer les angles des deux cardans en valeur absolue, plutôt que de rechercher mécaniquement une valeur nulle.
Valider la chaîne
Corriger les positions possibles, resserrer, reprendre toutes les mesures et vérifier les autres transmissions.
Les capteurs caractérisent les axes, pas la stratégie de correction
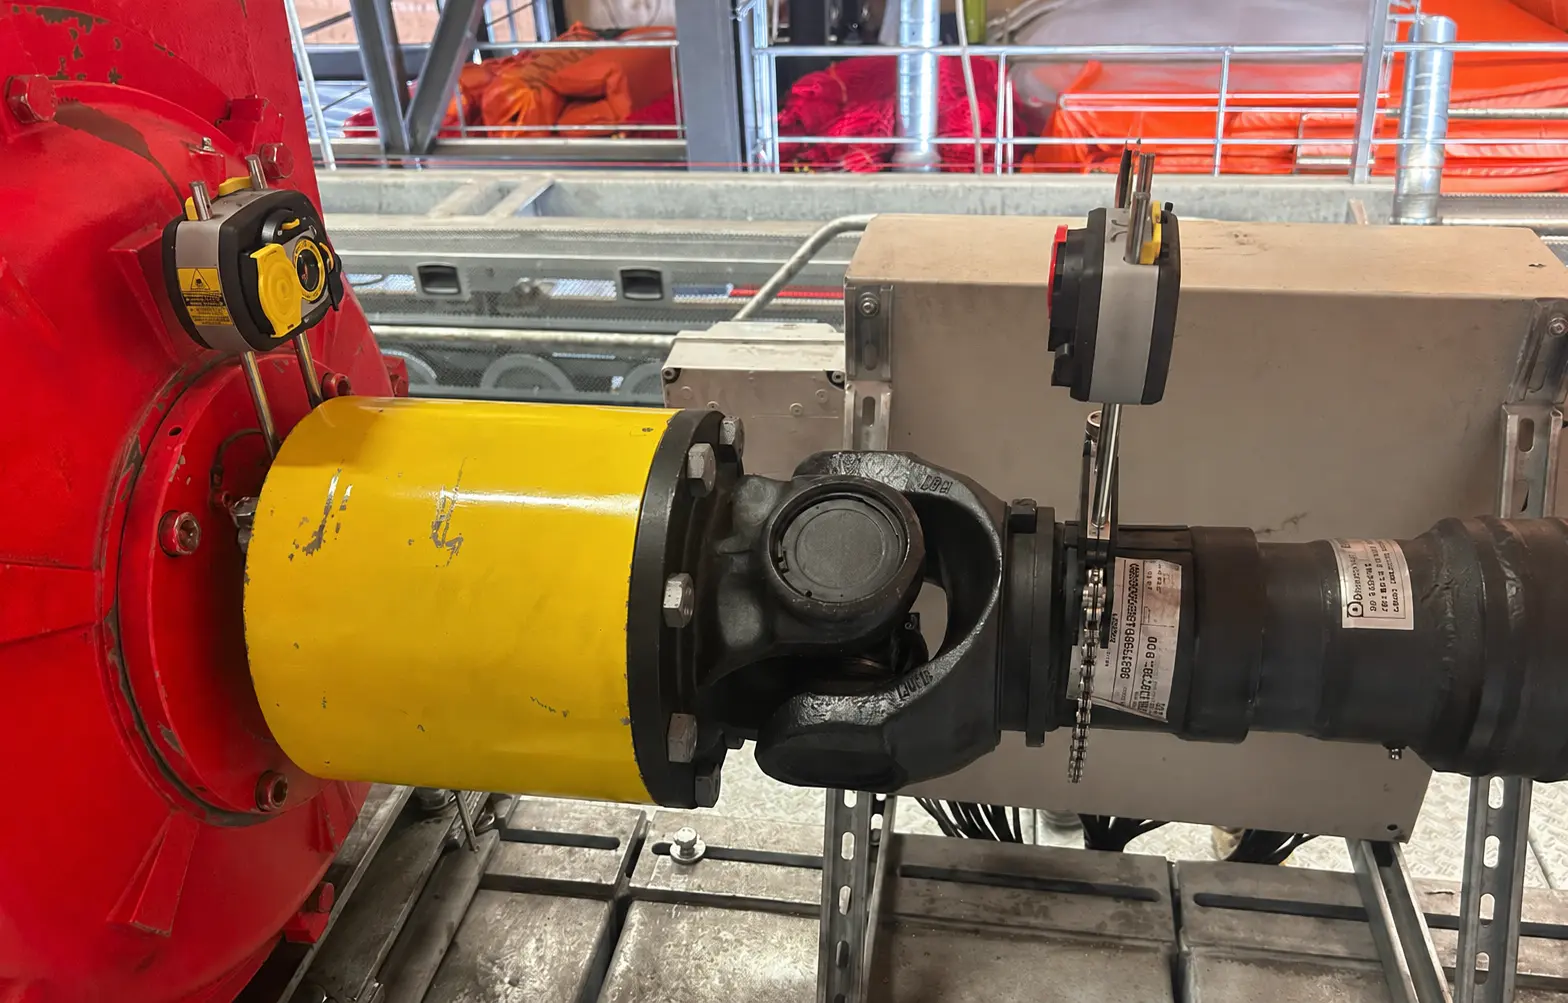
Le montage des composants laser permet de relever la géométrie de chaque liaison. Les acquisitions sont effectuées après une rotation contrôlée et régulière des arbres.
Chaque mesure est réalisée au minimum deux fois dans des conditions identiques. La répétabilité permet d’écarter une erreur de manipulation, l’influence d’un jeu mécanique ou une rotation irrégulière avant d’utiliser la valeur dans le calcul.
Le plan vertical est conforme, le plan horizontal dépasse le critère retenu
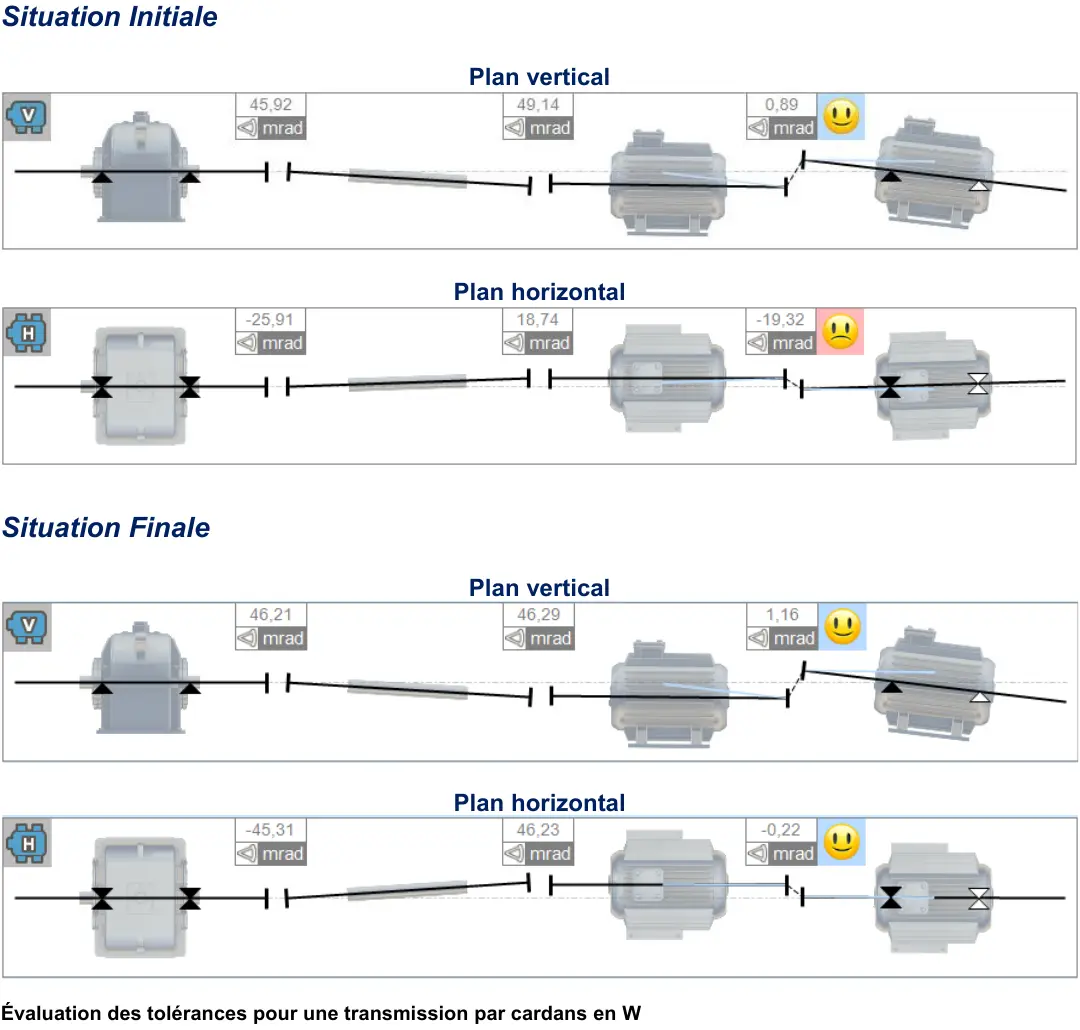
Les mesures validées montrent que le montage ne doit pas être jugé sur l’orientation absolue d’une seule machine. L’indicateur pertinent est la différence entre les angles des deux cardans.
Le plan vertical ne nécessitait pas une recherche de zéro : son écart initial respectait déjà le critère adopté dans le rapport. Le plan horizontal demandait en revanche une correction organisée à l’échelle de la ligne cinématique.
Les deux angles de fonctionnement sont ramenés à des valeurs très proches
Après correction, l’écart du montage en W atteint 0,08 mrad dans le plan vertical et 0,92 mrad dans le plan horizontal. Les deux résultats respectent le critère de ± 4,3 mrad retenu pour cette intervention.
La seconde liaison à cardan de la ligne cinématique a également été contrôlée après déplacement. Les mesures finales ont confirmé sa conformité dans les deux plans.
Montage standard et montage en W : la cible n’est pas la même
| Configuration | Cible géométrique usuelle | Contrôle déterminant | Erreur à éviter |
|---|---|---|---|
| Accouplement flexible standard | Réduire le décalage et l’angularité selon la cible applicable. | Position relative des deux axes au niveau de l’accouplement. | Ignorer le pied bancal, les contraintes ou les déplacements thermiques. |
| Arbre à cardan simple | Contrôler la géométrie des axes menant et mené selon la configuration. | Orientation des axes et angle de fonctionnement admissible. | Appliquer une cible d’accouplement flexible sans analyser le cardan. |
| Deux cardans en W | Obtenir des angles de fonctionnement égaux en valeur absolue. | Écart calculé entre les deux angles, dans les deux plans. | Rechercher zéro entre les machines sans comparer les deux articulations. |
100 A de moins absorbés après réalignement : un gain énergétique concret
Après réalignement, le courant absorbé a diminué d’environ 100 A par rapport à la situation initiale. Dans les conditions de fonctionnement de l’intervention, cette baisse traduit une réduction réelle de la sollicitation électrique de l’installation. La correction géométrique ne protège donc pas seulement les cardans, les paliers et les organes de transmission : elle réduit également l’énergie appelée pour faire fonctionner la ligne.
Le gain économique exact n’a pas été chiffré, car sa conversion en puissance active, en kilowattheures et en euros nécessiterait de consolider la tension, le facteur de puissance, le profil de charge et la durée annuelle de fonctionnement. Cette absence de conversion ne remet pas en cause le constat mesuré : après correction, l’installation absorbe nettement moins de courant.
La qualité d’un alignement dépend d’abord de la cible retenue
Sur une transmission en W, l’instrument ne doit pas être utilisé comme une boîte noire. Il mesure les axes avec précision, mais la décision reste fondée sur la compréhension de la cinématique.
La spécialité ADM consiste à reconstruire la géométrie utile, comparer les angles des deux cardans, définir les mouvements possibles et vérifier toute la ligne après correction.
Cette méthode s’applique aux transmissions complexes pour lesquelles une procédure standard guidée ne suffit pas à sécuriser la décision.
Indiquez la machine, le type de transmission et la période d’arrêt envisagée
ADM vérifie la cinématique, les conditions d’intervention, les moyens nécessaires et l’agence la mieux placée pour répondre au besoin.
Agence Sud-OuestOlivier Nonclercq
